إن تلبيد السيراميك الانتقائي بالليزر ليس عملية تكثيف تتم في خطوة واحدة. لا يمكن للتلبيد المباشر بالليزر للسيراميك البلوري تحقيق الكثافة الكاملة، لأن زمن تفاعل الليزر، الذي لا يتجاوز جزءًا من الثانية، يوفر طاقة حرارية غير كافية لتحفيز الانتشار في الحالة الصلبة الضروري لالتحام الجسيمات. وبدلًا من ذلك، يعمل الليزر على صهر مادة رابطة بوليمرية قابلة للإزالة فقط، فتُلصق جسيمات السيراميك لتكوين «جزء أخضر» هش، بينما لا يحدث التكثيف الحقيقي إلا لاحقًا من خلال معالجة لاحقة مطولة في فرن عالي الحرارة.
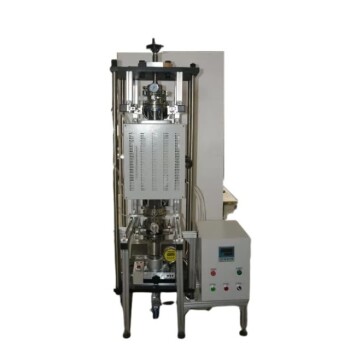
تتطلب صناعة السيراميك التقني بالإضافة التصنيعية تبني مفهوم من مرحلتين: تنشئ الطابعة هيكلًا داعمًا بالشكل المطلوب، بينما يوفر الفرن الطاقة الحرارية المستمرة اللازمة لتحويل هذا الهيكل إلى سيراميك كثيف ومتين. ومن دون هذه المعالجة الحرارية اللاحقة، لا تحصل إلا على مسحوق مضغوط.
القيد الأساسي للتلبيد المباشر بالليزر
لماذا لا يستطيع الليزر تلبيد السيراميك البلوري؟
أثناء التلبيد المباشر بالليزر، يمسح شعاع عالي القدرة طبقة مسحوقية لمدة بضعة أجزاء من الألف من الثانية لكل نقطة. يتكثف السيراميك البلوري من خلال الانتشار في الحالة الصلبة، أي انتقال الذرات للتخلص من المسام ودمج حدود الحبيبات. ويُعد هذا الانتشار عملية منشّطة حراريًا، ويتطلب درجة حرارة مرتفعة ووقت مكوث كبيرًا.
لا يستطيع الليزر ببساطة توفير الشرطين في الوقت نفسه. فالنبضة الحرارية قصيرة جدًا بحيث لا تسمح بحركة ذرية مؤثرة، ولذلك لا تتلبد حبيبات السيراميك الفردية معًا. وتؤدي محاولات زيادة قدرة الليزر فقط إلى صدمة حرارية أو تشققات أو انصهار موضعي، وهو ما لا ينجح مع ذلك في تكثيف الجزء بأكمله.
ضرورة استخدام مادة رابطة قابلة للإزالة
لأن السيراميك نفسه لا ينصهر ويلتحم، يعتمد تلبيد السيراميك الانتقائي بالليزر على مسحوق مكوّن من عنصرين. إذ تُخلط مادة رابطة لدنة حراريًا قابلة للإزالة مع جسيمات السيراميك، ويعمل الليزر على صهر المادة الرابطة فقط بشكل انتقائي.
تبلل المادة الرابطة المنصهرة حبيبات السيراميك وتربط بينها، فتكوّن جسمًا أخضر يتمتع بقدر كافٍ من قوة المناولة لاستخراجه. والأهم أن هذا الجسم الأخضر لا يزال منخفض الكثافة وعالي المسامية، ويفتقر تمامًا إلى السلامة الميكانيكية اللازمة للاستخدام في العالم الحقيقي. لقد «ثبّت» الليزر الشكل فحسب، ولم يُكثّف المادة.
كيف تُكمل المعالجة اللاحقة في فرن عالي الحرارة تصنيع الجزء
من الجزء الأخضر إلى سيراميك كثيف في مرحلتين
يتطلب تحويل الجزء الأخضر الهش إلى سيراميك كامل الكثافة دورة فرن عالية الحرارة ومضبوطة بعناية. وتنقسم هذه الدورة إلى مرحلتين متميزتين: إزالة المادة الرابطة والتلبيد.
أولًا، يسخّن الفرن الجزء ببطء إلى درجة حرارة معتدلة ضمن جو مضبوط. وخلال مرحلة إزالة المادة الرابطة، تتحلل المادة الرابطة البوليمرية حراريًا وتُزال بصورة نظيفة، تاركة وراءها جسمًا «بنيًا» خزفيًا نقيًا شديد المسامية. ويؤدي تسريع هذه الخطوة إلى احتباس الغاز والتسبب في التشققات.
بعد إزالة المادة الرابطة، يرفع الفرن درجة الحرارة تدريجيًا إلى درجة تلبيد أعلى بكثير، وغالبًا ما تتجاوز 70% من نقطة الانصهار المطلقة للمادة. وفي هذه المرحلة، ينشط الانتشار في الحالة الصلبة أخيرًا، وينمو التلاحم بين الجسيمات فتُغلق المسام لتحقيق كثافة عالية وقوة هيكلية.
لماذا تهم الطاقة الحرارية المطولة؟
يُعد وقت المكوث المورد الأساسي الذي يوفره الفرن ولا يستطيع الليزر توفيره. فالانتشار الذري عملية معدّل يحكمها كل من درجة الحرارة والزمن. ومن خلال إبقاء الجزء عند درجة حرارة مرتفعة لمدة دقائق أو ساعات، يوفر الفرن الطاقة الحرارية التراكمية اللازمة لنقل الكتلة بالكامل.
يسمح ذلك للقوى الدافعة الناتجة عن انحناء السطح بتقليص المسام تدريجيًا عبر انتشار الفجوات وحركة حدود الحبيبات. ولا يمكن لمصفوفة السيراميك الوصول إلى كثافة نظرية تتراوح بين 95 و99.9%، وهي المطلوبة للتطبيقات الحاملة للأحمال أو الشفافة، إلا من خلال هذه الميزانية الحرارية المستمرة.
مرونة أفران المختبرات الحديثة
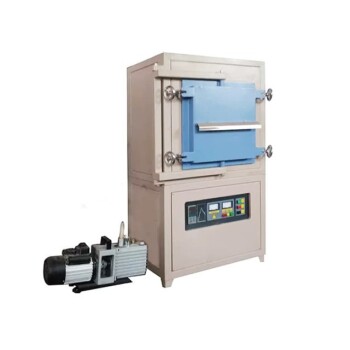
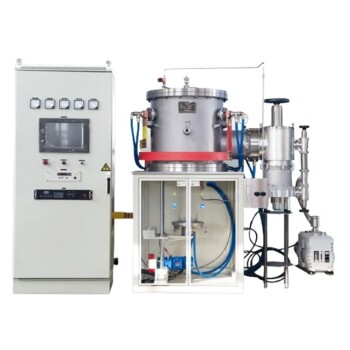
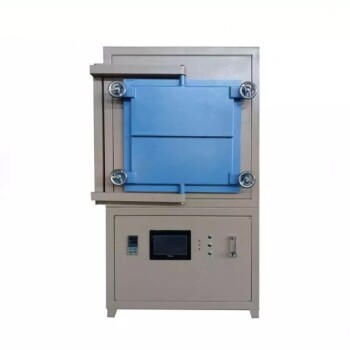
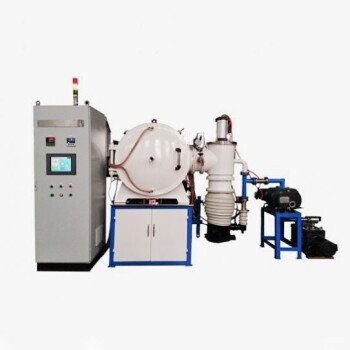
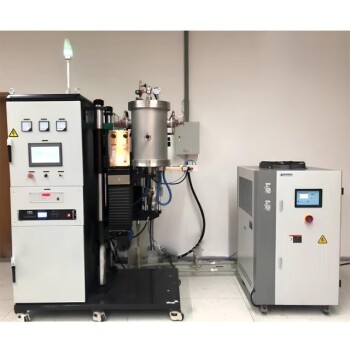
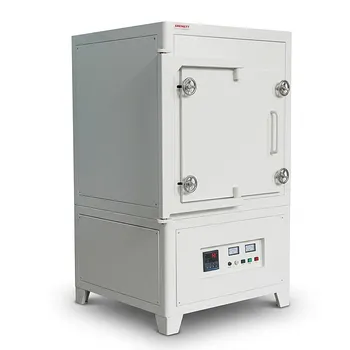
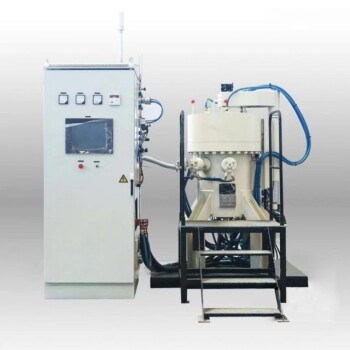
يمكن لعملية واحدة في فرن، تُشغّل بضغطة زر، أن تستوعب أنواعًا مختلفة من السيراميك من خلال ضبط درجة الحرارة القصوى وبيئة الغاز والضغط. ويتعامل فرن المفل مع الأكاسيد في الهواء، بينما يمنع الفرن التفريغي أو فرن الجو المضبوط التفاعلات غير المرغوبة أثناء تلبيد السيراميك غير المؤكسد، مثل الكربيدات أو النتريدات.
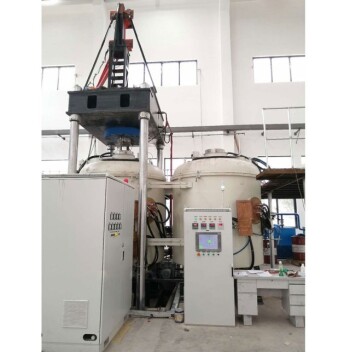
تطبق بعض أشكال المعالجة اللاحقة المتقدمة ضغطًا غازيًا خارجيًا، مثل الكبس المتوازن الساخن، أو ضغطًا ميكانيكيًا أحادي المحور، مثل الكبس الساخن، أثناء الدورة الحرارية. وتعمل هذه الأساليب على تعزيز إجهاد التلبيد الطبيعي للقضاء على آخر المسام المغلقة المتبقية، وتحقيق الكثافة النظرية في المواد التي تقاوم التلبيد التقليدي دون ضغط.
فهم المفاضلات
الانكماش والتشوه أمران لا مفر منهما
عندما يتكثف الجسم الأخضر داخل الفرن، فإنه ينكمش بشكل ملحوظ، عادةً بنسبة خطية تتراوح بين 15 و20%. ولا يكون هذا الانكماش منتظمًا دائمًا. فقد تولّد المناطق المقيدة أو الشوائب غير القابلة للتلبيد أو التدرجات الحرارية داخل الفرن إجهادات شد داخلية تعيق التكثيف الموضعي.
والنتيجة هي الالتواء أو التشقق أو ظهور تدرج في الكثافة إذا لم يكن التوزيع الحراري للفرن متجانسًا تمامًا. لذلك يُعد تصميم انكماش متوقع ومتساوي الخواص أثناء سير العمل من التصميم بمساعدة الحاسوب إلى الجزء تحديًا أساسيًا في البداية، وغالبًا ما يتطلب اختبارًا تكراريًا باستخدام فرن محدد.
قد تؤدي درجات الحرارة المرتفعة إلى نمو غير مرغوب فيه للحبيبات
تعمل درجة الحرارة المرتفعة المطولة نفسها التي تقود عملية التكثيف على تنشيط هجرة حدود الحبيبات أيضًا. ففي سيراميك مثل الألومينا، قد يؤدي التلبيد دون ضغط عند درجات حرارة تتجاوز 1600 درجة مئوية إلى إزالة المسامية بالكامل، لكنه يتسبب في نمو انفجاري للحبيبات يؤدي إلى تدهور القوة الميكانيكية.
هذه معضلة كلاسيكية في التلبيد: فقد يؤدي تحقيق الكثافة الكاملة من خلال الزمن ودرجة الحرارة وحدهما إلى التضحية بالبنية المجهرية دقيقة الحبيبات التي تحقق أقصى قوة. وتحاول الأساليب المتقدمة، مثل التلبيد على مرحلتين أو الكبس الساخن أو استخدام المواد المضافة لتثبيت حدود الحبيبات، فصل التكثيف عن خشونة الحبيبات، لكنها تضيف تعقيدًا إلى دورة الفرن.
لا يمكن إزالة كل المسامية بالحرارة وحدها
خلال المرحلة النهائية من التلبيد التقليدي، تصبح المسام المغلقة معزولة عن حدود الحبيبات. ومع غياب مسار انتشار قصير، تنخفض القوة الدافعة لإزالتها بشدة. وحتى بعد مرور ساعات عديدة، يبقى جزء حجمي صغير من المسام المتبقية.
تشتت هذه المسامية المتبقية الضوء بشدة، مما يمنع الشفافية، كما تعمل كنقاط بدء للكسور. وغالبًا ما يتطلب حل مشكلة المسام الأخيرة الانتقال من التلبيد البسيط في فرن جوي إلى عمليات بمساعدة الضغط، مثل الكبس المتوازن الساخن أو الكبس الساخن، والتي تضيف قوة دافعة لا تستطيع الحرارة وحدها توفيرها.
كيفية تطبيق ذلك على سير عمل التلبيد الانتقائي بالليزر
إذا كنت تطور أو تستخدم تلبيد السيراميك الانتقائي بالليزر، فإن خطوة الطباعة ليست سوى البداية. ويجب أن يتحول تركيز قراراتك إلى المعالجة اللاحقة باعتبارها العملية الحقيقية المحددة للشكل والخصائص.
- إذا كان تركيزك الأساسي هو القوة الميكانيكية: لا تتخطَ دورة الفرن عالية الحرارة أبدًا. استخدم مخططًا متكاملًا لإزالة المادة الرابطة والتلبيد مع وقت مكوث كافٍ لإغلاق المسامية المترابطة، وفكّر في الكبس المتوازن الساخن إذا كنت تحتاج إلى جزء كامل الكثافة وخالٍ من العيوب.
- إذا كان تركيزك الأساسي هو تقليل التشوه: استثمر في التحكم الدقيق بدرجة حرارة الفرن ومعدلات التسخين المنتظمة. صمّم الأجزاء الخضراء بأبعاد أكبر من المطلوب، وأدرج أشكالًا تساعد على الاستقرار، واستخدم ركائز أو دعامات ذات معامل انكماش يتوافق مع معامل سيراميكك.
- إذا كان تركيزك الأساسي هو بنية مجهرية دقيقة الحبيبات: تجنب أعلى درجات حرارة التلبيد التي تحفز خشونة الحبيبات بسرعة. واستكشف التلبيد بدرجة حرارة أقل في الطور السائل أو الأفران المدعومة بالضغط التي ترفع الكثافة إلى الحد النهائي قبل أن يتاح للحبيبات وقت للنمو.
- إذا كان تركيزك الأساسي هو الشفافية البصرية: أدرك أن التلبيد في الفرن دون ضغط سيترك في الغالب ضبابية من المسام المتبقية. ويجب عليك اتباع استراتيجية فرن من خطوتين: التلبيد التقليدي لإغلاق المسامية المفتوحة، ثم استخدام فرن الكبس المتوازن الساخن لسحق آخر المسام المعزولة.
تمنحك الطابعة الهندسة، بينما يمنحك الفرن سيراميكًا حقيقيًا. ومن خلال احترام فيزياء الانتشار الأساسية واختيار مسار المعالجة الحرارية اللاحقة المناسب، يمكنك سد الفجوة بين شكل أخضر هش ومكوّن كامل الكثافة وعالي الأداء.
جدول الملخص:
| المرحلة / المعلمة | التلبيد بالليزر (SLS) | المعالجة اللاحقة في الفرن |
|---|---|---|
| الآلية الأساسية | صهر المادة الرابطة القابلة للإزالة (نبضة تمتد لجزء من الألف من الثانية) | الانتشار الذري في الحالة الصلبة (مكوث حراري مطول) |
| البنية الناتجة | «جزء أخضر» هش منخفض الكثافة | سيراميك كامل الكثافة (95–99.9% من الكثافة النظرية) |
| الوظيفة الأساسية | تشكيل هندسة الجزء المعقدة | تنظيف المادة الرابطة (إزالة المادة الرابطة) والقضاء على المسام (التلبيد) |
| قوة المادة | انعدام السلامة الهيكلية الميكانيكية | قوة ميكانيكية عالية ومقاومة للتآكل ودرجات الحرارة |
هل أنت مستعد لتحويل الأجزاء الخزفية الخضراء المطبوعة ثلاثيًا إلى مكوّنات هيكلية عالية الأداء؟ تتخصص KINTEK في معدات المختبرات المتقدمة والأفران عالية الحرارة القابلة للتخصيص، بما في ذلك أفران المفل والأنبوب والتفريغ والجو المضبوط وأفران الترسيب الكيميائي للبخار وصهر الحث، وقد صُممت لتوفير التحكم الدقيق بدرجة الحرارة والتسخين المتجانس المطلوبين لدورات إزالة المادة الرابطة والتلبيد المهمة.
لا تدع المعالجة اللاحقة غير الكافية تضر بخصائص السيراميك لديك. تواصل مع KINTEK اليوم للتشاور مع خبراء المعالجة الحرارية لدينا والعثور على الفرن عالي الحرارة المثالي لمختبرك أو سير عمل الإنتاج لديك!
المنتجات ذات الصلة
- فرن أنبوبي مختبري عالي الحرارة 1400℃ مع أنبوب من الألومينا
- 1800 ℃ فرن فرن فرن دثر بدرجة حرارة عالية للمختبر
- فرن أنبوبي للمختبرات بدرجة حرارة عالية تصل إلى 1700 درجة مئوية مع أنبوب ألومينا
- 1700 ℃ فرن فرن فرن دثر بدرجة حرارة عالية للمختبر
- فرن نيتروجين خامل خامل متحكم به 1700 ℃ فرن نيتروجين خامل متحكم به
يسأل الناس أيضًا
- كيف تضمن أفران الأنابيب المعملية ذات درجات الحرارة العالية الاستقرار البيئي؟ نصائح دقيقة لتقليل الحرارة
- كيف يتم تطبيق أفران الأنابيب المختبرية ذات درجات الحرارة العالية في عمليات المعالجة الحرارية للتجانس تحت الفراغ على المدى الطويل لعينات المركبات البينية؟
- كيف تُطبَّق أفران الأنابيب ذات درجات الحرارة العالية في اختبار الأغشية السبائكية المدعومة بالسيراميك؟ رؤى
- ما هي وظيفة الفرن في معالجة سبائك CuAlMn؟ تحقيق التجانس المثالي للبنية المجهرية
- كيف يساهم فرن الأنابيب المختبري عالي الحرارة في تحويل الألياف المغزولة كهربائيًا؟ رؤى الخبراء